


Hüdraulilise silindri otsakorgi keevitusliin
Masin on ette nähtud tõhusaks ja automatiseeritud keevitamiseks silindri otsakatte spetsiifilistel keevisõmblustel. See integreerib peale- ja mahalaadimist ning kinnitusi, et saavutada kiire positsioneerimine ja pidev tootmine, et tagada toote järjepidevus.
Kirjeldus
Hüdraulilise silindri otsakorgi keevitusliin

I.Kirjeldus
Hüdrauliliste silindrite otsakorkide keevitusliin on spetsiaalne tootmisüksus, mis on ette nähtud silindrite tünnide ja otsakorkide automatiseeritud keevitamiseks. Tavaliselt koosneb see mitmest tööjaamast, integreerides selliseid protsesse nagu laadimine ja mahalaadimine, positsioneerimine ja kinnitamine, automatiseeritud keevitamine ja jahutamine. Kasutades ülitäpseid-kinnitusseadmeid ja programmeeritavat keevitussüsteemi, tagab see liin ühtlase keevisõmbluse ja suurepärase tihenduse, parandades oluliselt hüdrosilindrite konstruktsiooni tugevust, survekindlust ja tootmise efektiivsust, tagades samal ajal ühtlase ja usaldusväärse tootekvaliteedi.
II.Tüüpilised komponendid
Tüüpilised komponendid

Pneumaatilised haaratsid
Pneumaatilised haaratsid automatiseerivad peale- ja mahalaadimist, mängides võtmerolli silindri otsakorgi keevitusliini komponentide käsitsemisel. Esmalt haaravad nad täpselt kinni keevitatavast toorikust ning viivad selle stabiilselt ja kiiresti eelseadistatud-keevitusjaama, tagades keevisõmbluse kvaliteedi tagamiseks täpse positsioneerimise. Kui keevitusprotsess on lõppenud, lülitub uuesti sisse teine pneumaatiline haarats, haarates keevitatud komponendist usaldusväärselt kinni ja suunates selle ohutult ettenähtud mahalaadimisalale. Selle automatiseeritud haaramis-, ülekandmis- ja paigutusprotsessi abil parandab pneumaatiline haarats tõhusalt tootmisliini järjepidevust ja üldist tõhusust.
Transpordiseadme käigutala
Transpordiseadme kandetala toetab ja juhib täpselt haaratsit mööda määratletud rada, võimaldades silindrite otsakatete tõhusat ja sujuvat automaatset ülekandmist laadimis-, keevitus- ja mahalaadimisjaamade vahel. Lihtsamalt öeldes tagab see stabiilse, täpse ja järjepideva transpordiprotsessi, muutes selle võtmekomponendiks tootmisliinide automatiseerimise ja tõhususe parandamisel.


Kesk-sagedussoojendid ja räbueemaldajad
Keskmise sagedusega-soojendid ja räbueemaldajad on keevitamise kvaliteedi ja tõhususe tagamise võtmeseadmed. Kesk-sagedussoojendi eelsoojendab detaili täpselt enne keevitamist, vähendades tõhusalt keevituspingeid ja pragusid, parandades seeläbi keevituse kvaliteeti. Pärast keevitamist eemaldab räbu eemaldaja automaatselt ja kiiresti keevispinnalt räbu ja pritsmed, parandades keevisõmbluse välimust ja välistades töömahukad käsitsi puhastamise etapid, parandades oluliselt kogu tootmisliini automatiseerimise taset ja tootmistsüklit.
Pöörlev padrun
Servomootoriga juhitav pöördpadrun kinnitab ja pöörab täpselt silindri silindri või otsakorgi töödeldavat detaili, võimaldades rõngakujulisel keevisõmblusel läbida keevituspüstoli konstantsel ja juhitaval kiirusel, moodustades kvaliteetse -keevisõmbluse.

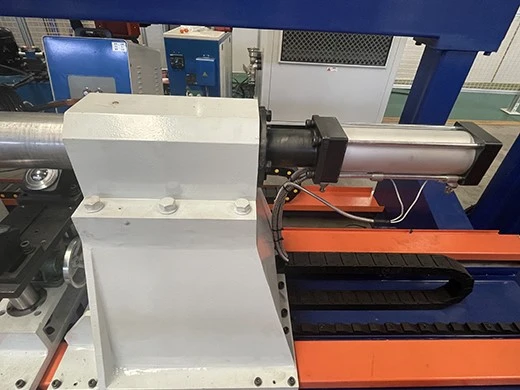
Pneumaatiline tailstock
See kasutab pneumaatilist ajamit töödeldava detaili (nt silindri silindri) kiireks ja täpseks positsioneerimiseks ning selle tugevaks kinnitamiseks spindli otsakatte ja sabavarda väljatõmbetihvti vahele, kõrvaldades tõhusalt töödeldava detaili aksiaalse liikumise ja radiaalse väljajooksu keevitusprotsessi ajal, tagades seeläbi võtme kontsentrilisuse ja montaaži täpsuse ning võtme otsakatte kinnituse täpsuse. kvaliteetne{0}}automaatne keevitamine.
samm-võnkemootor ja tõstemootor
Sammmootor vastutab peamiselt keevituspüstoli käitamise eest, et teostada täpseid horisontaalseid edasi-tagasi pöördeid, mis suurendab ühe keevisõmbluse laiust ja muudab soojuse jaotumise ühtlasemaks, parandades seeläbi tõhusalt keevisõmbluse kvaliteeti ja vältides keevitusvigu. Samal ajal vastutab tõstemootor keevituspüstoli täpse vertikaalse nihke juhtimise eest, reguleerib keevituspüstoli kõrgust reaalajas vastavalt töödeldava detaili soone seisundile, et säilitada optimaalne kaare pikkus ja keevitusasend, tagades stabiilse keevitusprotsessi ja ühtlase läbitungimissügavuse.

III.Töövool
Hüdraulilise silindri otsakorgi keevitusliin:
- Laadimine: Operaator asetab ballooni silindrid partiidena laadimisalasse.
- Transport ja kokkupanek: silindri silindrid transporditakse koostejaama, kus need kinnitatakse ja paigutatakse täppiskinnituste abil, et tagada kontsentrilisus ja kliirens.
- Eelsoojendus: keskmise sagedusega-eelsoojendi eelsoojendab keevitatavat detaili.
- Keevitamine: keevituspõleti lõpetab täieliku keevituse vastavalt eelseadistatud trajektoorile ja parameetritele.
- Eeltöötlus: pärast keevitamise lõpetamist töötleb räbu eemaldaja keevitatud tooriku pinda, et parandada keevisõmbluse välimust.
- Mahalaadimine: Valmis silindritünnid vabastatakse ja transporditakse mahalaadimisalale.
- Tsükkel: tühi kinnitus naaseb oma algasendisse, valmistudes järgmiseks tsükliks.
IV.Vedio teile viitamiseks
Hüdraulilise silindri otsakorgi keevitusliin
Kuum tags: hüdrosilindri otsakorgi keevitusliin, Hiina, tootjad, tarnijad, tehas
Küsi pakkumist
Ju gjithashtu mund të pëlqeni


